

Maatnauwkeurigheid is een van de belangrijkste factoren waarmee u rekening moet houden bij de aanschaf van een productiematrijs voor betonblokken of baksteen. De afmetingen van de matrijsholte, de uitlijning van de componenten, de consistentie van de holte-afstanden en de nauwkeurigheid van de montage-interfaces beïnvloeden allemaal de vorm en herhaalbaarheid van eindproducten. Zelfs wanneer een blokmachine op de gespecificeerde productiesnelheid werkt, kunnen maatafwijkingen in de matrijs bijdragen aan inconsistente blokgroottes, ongelijke randen, problemen tijdens het ontvormen en extra eisen aan de kwaliteitscontrole. Voor kopers is de echte vraag niet simpelweg of een mal een baksteen kan produceren, maar of hij herhaaldelijk bakstenen of blokken kan produceren die gedurende zijn levensduur aan de beoogde maat- en functionele eisen voldoen.
Bij het beoordelen van eenBaksteenmachinevormmoeten inkoopteams verder kijken dan de opgegeven prijs en algemene uitspraken over de productieprecisie. Een betrouwbare aankoopbeslissing vereist een duidelijk begrip van kritische afmetingen, toepasselijke toleranties, materiaaleigenschappen, inspectiemethoden, machinecompatibiliteit en vervangingsvereisten. Fujian Quangong Mold Co., Ltd moet worden beoordeeld aan de hand van de werkelijke vereisten van de beoogde productielijn, waarbij de technische specificaties worden bevestigd voordat een bestelling wordt geplaatst. Deze gids legt uit hoe maatnauwkeurigheid de productieprestaties beïnvloedt en biedt een praktisch raamwerk voor het vergelijken van matrijsleveranciers, het beoordelen van technische tekeningen en het verminderen van aankooprisico's.
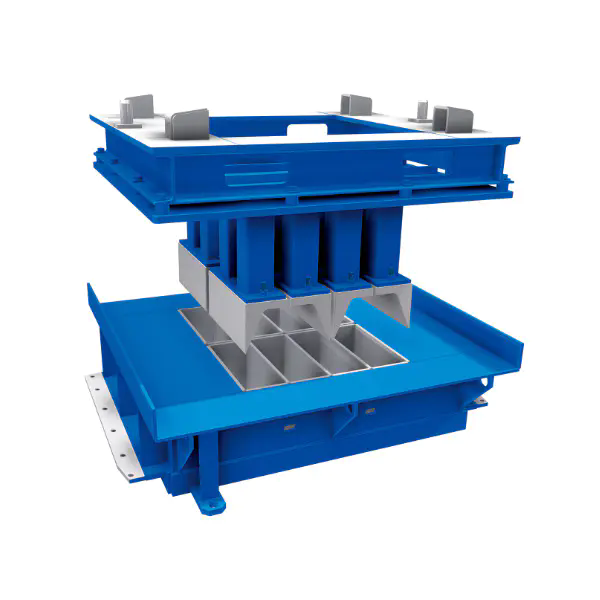
1. Wat betekent maatnauwkeurigheid bij de productie van matrijzen?
2. Waarom beïnvloedt maatnauwkeurigheid de blokkwaliteit en productie-efficiëntie?
3. Welke technische parameters moeten kopers evalueren voordat ze tot aankoop overgaan?
5. Conclusie: Hoe kunnen nauwkeurige mallen betere aankoopbeslissingen ondersteunen?
Maatnauwkeurigheid beschrijft hoe nauw de werkelijke afmetingen van een vervaardigd onderdeel overeenkomen met de gespecificeerde ontwerpafmetingen. Bij de productie van baksteen en betonblokken is het concept van toepassing op meer dan de totale externe grootte van een mal. Het omvat de lengte van de holte, de breedte van de holte, de diepte van de holte, de wanddikte, de afstand tussen de holtes, de posities van de montagegaten, referentieoppervlakken en de uitlijning van componenten die tijdens de productie met elkaar bewegen of contact maken. Deze metingen bepalen gezamenlijk of de mal kan presteren zoals bedoeld wanneer deze op een bepaalde blokmachine wordt geïnstalleerd.
Voor inkoopdoeleinden is het belangrijk om maatnauwkeurigheid te onderscheiden van herhaalbaarheid en algemene productiekwaliteit. Nauwkeurigheid heeft betrekking op het verschil tussen een gemeten waarde en het gespecificeerde doel. Herhaalbaarheid gaat over de vraag of dezelfde meting consistent kan worden gereproduceerd onder vergelijkbare omstandigheden. Een mal kan dicht bij de doelafmetingen worden vervaardigd, maar vertoont nog steeds overmatige variatie tussen de holten. Omgekeerd kunnen verschillende holtes zeer vergelijkbare afmetingen hebben, terwijl ze allemaal afwijken van het beoogde ontwerp. Beide situaties kunnen problemen veroorzaken, hoewel de juiste corrigerende maatregelen kunnen verschillen.
De kritische afmetingen zijn afhankelijk van het matrijsontwerp, het bloktype, het productieproces en de eisen van het eindproduct. Kopers mogen er niet van uitgaan dat elke meting hetzelfde effect heeft op de productkwaliteit. De volgende gebieden verdienen bijzondere aandacht tijdens het beoordelen van tekeningen en leveranciersevaluatie.
Een technisch volledige tekening moet de afmetingen identificeren die functioneel cruciaal zijn, in plaats van aan elk kenmerk zonder onderscheid dezelfde tolerantie toe te kennen. Het aanscherpen van een tolerantie zonder duidelijke technische reden kan de bewerkingstijd en inspectiekosten verhogen zonder een betekenisvolle verbetering van de afgewerkte blokken op te leveren. Om deze reden moeten de koper en de fabrikant het eens worden over de beoogde functie van elk kritisch kenmerk voordat de tekening wordt afgerond.
Een maattolerantie definieert de toegestane variatie rond een nominale maat. Als een tekening een nominale spouwbreedte van 100 mm specificeert met een bilaterale tolerantie van plus of min 0,20 mm, bedraagt het aanvaardbare bereik 99,80 mm tot 100,20 mm. Dit is een illustratief voorbeeld, geen bevestigde specificatie voor een bepaalde mal. Het daadwerkelijk aanvaardbare bereik moet worden vastgesteld aan de hand van de goedgekeurde tekening, de toepasselijke productvereisten en de mogelijkheden van het productieproces.
Kopers moeten ook onderscheid maken tussen maattoleranties en geometrische toleranties. Een breedtemeting alleen kan niet vaststellen of een holte voldoende vierkant is, of twee oppervlakken evenwijdig zijn, of dat een montage-interface correct is gepositioneerd ten opzichte van een referentiepunt. Geometrische dimensionering en toleranties, waar van toepassing, bieden een gestructureerde methode om deze relaties te definiëren. Bij complexe matrijsconstructies kan het meningsverschillen helpen voorkomen die worden veroorzaakt door tekeningen die individuele afmetingen specificeren, maar niet uitleggen hoe de kenmerken zich tot elkaar moeten verhouden.
Meetomstandigheden zijn ook van belang. Instrumenten moeten geschikt zijn voor het te inspecteren kenmerk, in goede staat worden gehouden en worden gebruikt door opgeleid personeel. Temperatuur, oppervlakteverontreiniging, bramen en inconsistente meetlocaties kunnen de betrouwbaarheid van de metingen beïnvloeden. Wanneer zeer nauwe toleranties worden gespecificeerd, moet rekening worden gehouden met de meetonzekerheid in plaats van elke weergegeven decimaal als bewijs van nauwkeurigheid te beschouwen.
Beschouw een mal waarin elke holte de juiste nominale lengte heeft, maar het montageoppervlak is niet uitgelijnd met de locatiereferentie van de machine. De afmetingen van de holte kunnen bevredigend lijken als ze afzonderlijk worden gecontroleerd, maar toch kan de mal na installatie nog steeds verkeerd worden gepositioneerd. Op soortgelijke wijze kan een mal voldoen aan de totale lengte-eis, terwijl hij overmatige variatie in de diepte van de afzonderlijke holtes vertoont. Een enkele algemene meting zou deze toestand niet aan het licht brengen.
Om deze reden moet een Brick Machine Mold worden beoordeeld als een functioneel productiesamenstel in plaats van als een verzameling niet-gerelateerde afmetingen. Kopers moeten een goedgekeurde technische tekening aanvragen, de kritische kenmerken voor de kwaliteit identificeren en bevestigen hoe deze kenmerken zullen worden gemeten. Wanneer het product meerdere holtes vereist, moet het inspectieplan zowel de afmetingen van de individuele holtes als de consistentie daartussen behandelen.Fujian Quangong Mold Co., Ltdmoeten worden beoordeeld aan de hand van deze gedocumenteerde vereisten in plaats van uitsluitend te vertrouwen op brede beschrijvingen zoals hoge precisie of geavanceerde productie.
Het doel is niet om op elk kenmerk de kleinst mogelijke tolerantie te eisen. Het gaat om het specificeren en verifiëren van de toleranties die nodig zijn om conforme blokken te produceren, een betrouwbare installatie te bereiken en herhaalbare prestaties te behouden. Deze aanpak geeft inkoopteams een beter verdedigbare basis voor het evalueren van kwaliteit, kosten en geschiktheid op de lange termijn.
Maatnauwkeurigheid beïnvloedt de productie via een keten van verbonden mechanische en procesrelaties. De mal definieert de beschikbare geometrie voor het vormen van het product, terwijl de machine de beweging, druk, trillingen en timing levert die nodig zijn om het materiaal te consolideren. Het voltooide blok weerspiegelt de interactie tussen deze factoren. Bijgevolg kan een maatprobleem niet altijd alleen aan de matrijs worden toegeschreven, maar matrijsnauwkeurigheid is een essentieel onderdeel van een stabiel productiesysteem.
Voor kopers is dit onderscheid vooral van belang bij het vergelijken van offertes. Een goedkope mal kan aantrekkelijk lijken als de aankoopprijs op zichzelf wordt beschouwd. Als de afmetingen echter inconsistent zijn, de interfaces niet overeenkomen met de machine, of als het slijtagegedrag voortijdige maatveranderingen veroorzaakt, kan de aanvankelijke besparing worden gecompenseerd door aanvullende aanpassingen, afgekeurde producten, onderhoudswerkzaamheden en ongeplande vervanging. Een duurdere optie is ook niet automatisch beter. De juiste keuze is de matrijs die conformiteit met de overeengekomen technische eisen aantoont en een passende waarde biedt gedurende de verwachte levensduur.
De relatie tussen matrijsgeometrie en afmetingen van het eindproduct hangt af van het type blok, het materiaalmengsel en de bedrijfsomstandigheden van de machine. Niettemin zijn verschillende mechanismen relevant voor de meeste toepassingen bij de vervaardiging van betonblokken.
Deze effecten zijn niet voor elke toepassing even belangrijk. Een hol blok voor algemeen gebruik en een nauwkeurig in elkaar grijpende bestratingseenheid kunnen verschillende maatvereisten en acceptatiecriteria hebben. Kopers moeten daarom eerst de specificatie van het eindproduct definiëren en vervolgens achteruit werken om de matrijskenmerken vast te stellen die nodig zijn om deze te bereiken.
Een matrijs moet passen bij de machine waarvoor deze is ontworpen of goedgekeurd. Compatibiliteit heeft betrekking op de montageafmetingen, locatiekenmerken, totale omhulling, werkafstanden en de relatie tussen de matrijs en de bijbehorende machinecomponenten. Als een vervangende matrijs afwijkt van het oorspronkelijke ontwerp, kan zelfs een kleine afwijking in een kritische interface de installatie bemoeilijken of ongeautoriseerde aanpassingen vereisen.
Montagegaten die niet in één lijn liggen met de machine kunnen de machinist ertoe verleiden de gaten te vergroten of een beugel aan te passen. Dergelijke veranderingen kunnen de uitlijning, de verdeling van de belasting of de integriteit van het samenstel beïnvloeden. Ze kunnen ook toekomstige vervanging bemoeilijken en onzekerheid creëren over de vraag of de mal nog steeds aan de oorspronkelijke ontwerpvereisten voldoet. Kopers moeten voorkomen dat aanpassingen ter plaatse worden beschouwd als een acceptabele vervanging voor het bevestigen van compatibiliteit vóór verzending.
Machine-identificatie is dus een aankoopvereiste en geen administratief gegeven. De koper moet de machinefabrikant, het model, relevante serie- of configuratie-informatie, indien van toepassing, de bestaande matrijstekening, indien beschikbaar, en het beoogde productontwerp verstrekken. Als er wijzigingen aan de machine zijn aangebracht, moeten deze wijzigingen ook worden vermeld. De leverancier kan vervolgens de interfaces beoordelen en verduidelijken welke afmetingen bevestiging vereisen voordat de productie begint.
Maatnauwkeurigheid beïnvloedt de kosten op manieren die verder reiken dan de matrijsfactuur. Een matrijs die consistent conforme blokken produceert, kan vermijdbare inspectie-, aanpassings- en sorteerwerkzaamheden verminderen. Het kan ook de kans verkleinen dat een mal voortijdig wordt vervangen vanwege niet-conforme afmetingen of een onjuiste initiële pasvorm. Deze potentiële besparingen moeten worden geëvalueerd aan de hand van daadwerkelijke productiegegevens in plaats van te worden aangenomen op basis van de algemene beweringen van een leverancier.
Een praktisch kostenoverzicht kan de volgende onderdelen omvatten:
Kopers moeten vermijden te veronderstellen dat alleen de maatnauwkeurigheid de levensduur bepaalt. Slijtvastheid, materiaalkeuze, warmtebehandeling waar van toepassing, onderhoud, productievolume en bedrijfsomstandigheden hebben ook invloed op hoe een matrijs in de loop van de tijd presteert. Nauwkeurige initiële afmetingen kunnen ongeschikte materialen of slecht onderhoud niet compenseren. Evenzo kan een duurzaam materiaal een mal niet corrigeren die buiten de goedgekeurde maatspecificaties is vervaardigd.
Fujian Quangong Mold Co., Ltd moet daarom worden geëvalueerd door middel van een gecombineerde beoordeling van ontwerpconformiteit, productieconsistentie, machinecompatibiliteit en levenscycluskosten. In een nuttig leveranciersgesprek wordt gevraagd hoe kritische afmetingen worden gecontroleerd, welke inspectiegegevens worden aangeleverd en hoe niet-conforme onderdelen worden afgehandeld. Deze vragen leveren meer bruikbaar bewijsmateriaal op dan een algemene belofte van nauwkeurigheid.
Wanneer voltooide blokken dimensionale variatie vertonen, moeten inkoop- en productieteams het hele vormingsproces onderzoeken. Materiaalvochtigheid, aggregaatkwaliteit, cementgehalte, consistentie van de vulling, verdichting, trillingsinstellingen, uithardingsomstandigheden en hantering kunnen allemaal van invloed zijn op het eindproduct. Een matrijs die aan de tekeneisen voldoet, kan toch onaanvaardbare blokken produceren als het productieproces instabiel is.
Een verstandig onderzoek begint met het meten van zowel de mal als een representatief monster van de eindproducten. Als de afmetingen van de matrijs buiten de goedgekeurde limieten vallen, moeten corrigerende maatregelen zich richten op de matrijs of de installatie ervan. Als de matrijs voldoet, maar de eindproducten variëren, moet het team de procesinstellingen en materiaalomstandigheden onderzoeken voordat een vervanging wordt goedgekeurd. Door de resultaten van meerdere caviteiten te vergelijken, kunt u vaststellen of de variatie een bepaalde caviteit, een machinepositie of een hele productiebatch volgt.
Deze evidence-based aanpak voorkomt onnodige inkoopkosten en maakt gesprekken met leveranciers productiever. Het vormt ook een basislijn voor het monitoren van slijtage en het evalueren van toekomstige vervangingsmatrijzen. Voor inkoopteams is het doel een herhaalbaar productieresultaat, niet simpelweg een onderdeel dat een geïsoleerde inspectie doorstaat.
Een inkoopspecificatie moet de beoogde productie-eisen vertalen naar meetbare kenmerken. Voor een betonblokmal betekent dit het beschrijven van het eindproduct, de machine-interface, de kritische afmetingen, de materialen, de productie-eisen en het inspectiebewijs dat nodig is voor acceptatie. Als deze zaken vaag blijven, is het mogelijk dat offertes van verschillende leveranciers niet direct vergelijkbaar zijn. De ene leverancier kan een standaardmatrijs prijzen met ruime toleranties, terwijl een andere leverancier aanvullende bewerkingen en inspecties kan omvatten. Zonder een gemeenschappelijke specificatie kan de koper prijzen vergelijken die geen gelijkwaardige producten vertegenwoordigen.
Wanneer u een offerte voor een Brick Machine Mould beoordeelt, vraagt u om een technisch document waarin de goedgekeurde tekeningrevisie, materiaalkwaliteit, warmtebehandelingseisen, indien van toepassing, kritische toleranties en acceptatiecriteria worden vermeld. Deze details moeten schriftelijk worden bevestigd en mogen niet worden afgeleid uit productfoto's of algemene catalogusbeschrijvingen. De technische geschiktheid van een matrijs moet worden vastgesteld ten opzichte van de specifieke machine en het eindproduct, vooral wanneer het gaat om aangepaste afmetingen of vervanging van een bestaand samenstel.
| Parameter | Wat de koper moet specificeren | Waarom het ertoe doet | Bewijs op te vragen |
| Eindproducttype | Massief blok, hol blok, straatsteen, in elkaar grijpende eenheid of een ander gedefinieerd profiel | Bepaalt de vereiste caviteitsgeometrie en beoogde toepassing | Goedgekeurde producttekening of maatspecificatie |
| Lengte en breedte van de holte | Nominale afmetingen en toegestane afwijkingen voor elk kritisch kenmerk | Regelt de hoofdgeometrie van het gevormde product | Gedimensioneerde matrijstekening en inspectieresultaten |
| Holte diepte | Gespecificeerde diepte, referentiedatum en toepasselijke tolerantie | Beïnvloedt de producthoogte en de consistentie van de caviteit | Gemeten diepterecords van gedefinieerde locaties |
| Holte-afstand | Hart-op-hart afstand of een andere duidelijk gedefinieerde referentie | Helpt de consistentie tussen holtes en binnen de matrijsindeling te behouden | Lay-outtekening en dimensionaal inspectierapport |
| Geometrische toleranties | Toepasselijke vlakheids-, parallelliteits-, loodrechtheids-, positie- of profielvereisten | Beheert relaties tussen functionele oppervlakken | Inspectieplan met gedefinieerde datums en meetmethoden |
| Materiaalkwaliteit | Exacte kwaliteit of overeengekomen materiaalspecificatie voor de matrijscomponenten | Beïnvloedt sterkte, taaiheid, slijtagegedrag en geschiktheid voor de werkomgeving | Materiaalcertificaat of traceerbare materiaaldocumentatie |
| Warmtebehandeling | Vereist proces, toepasselijke component en acceptatiecriteria, indien gespecificeerd | Kan de hardheid, slijtvastheid en maatvastheid beïnvloeden | Warmtebehandelingsrecord en hardheidsresultaten waar nodig |
| Oppervlakteconditie | Vereiste afwerking, toegestane gebreken en eventuele gespecificeerde ruwheidswaarden | Kan het loslaatgedrag, de slijtage en de contactomstandigheden beïnvloeden | Visuele inspectie en registratie van oppervlaktemetingen, indien van toepassing |
| Machine-interface | Posities van montagegaten, lokalisatieoppervlakken, totale omhulling en vereisten voor vrije ruimte | Bepaalt of de mal correct kan worden geïnstalleerd | Goedgekeurde interfacetekening of gedocumenteerde compatibiliteitsbeoordeling |
| Inspectie en acceptatie | Bemonsteringsmethode, meetapparatuur, rapportageformaat en non-conformiteitsprocedure | Definieert hoe naleving wordt aangetoond vóór acceptatie | Eindinspectierapport en overeengekomen acceptatiedocumenten |
De tabel biedt eerder een inkoopkader dan een fabrikantspecifieke specificatie. De exacte waarden moeten afkomstig zijn uit het goedgekeurde technische ontwerp en de productievereisten. Van een leverancier mag niet worden verwacht dat hij kritische toleranties alleen uit een productnaam afleidt.
Maatnauwkeurigheid en materiaalprestaties zijn verwante maar afzonderlijke aspecten van de matrijskwaliteit. Materiaalkeuze heeft invloed op de weerstand tegen slijtage, vervorming, stoten en herhaalde productiebelastingen. Er is echter niet één staalsoort of hardheidswaarde die voor iedere matrijs geschikt is. De juiste selectie hangt af van het ontwerp van de matrijs, de machine, de schurende eigenschappen van het mengsel, de productiesnelheid, de verwachte onderhoudsstrategie en de technische beoordeling van de fabrikant.
Inkoopteams moeten de leverancier vragen om het gebruikte materiaal voor elk relevant onderdeel te identificeren en uit te leggen hoe het gespecificeerde materiaal de beoogde bedrijfsomstandigheden ondersteunt. Als het ontwerp een warmtebehandeling vereist, moet in de inkooporder worden vermeld voor welke componenten dit nodig is en hoe de conformiteit wordt geverifieerd. Alleen een hardheidsmeting bewijst niet dat het materiaal de vereiste taaiheid heeft, dat de warmtebehandeling correct is uitgevoerd of dat het onderdeel aanvaardbare afmetingen heeft.
Als traceerbaarheid belangrijk is, kunnen kopers materiaalcertificaten of gelijkwaardige gegevens opvragen die verband houden met de geleverde bestelling. Het documentatieniveau moet het risico en de complexiteit van de toepassing weerspiegelen. Voor een eenvoudige vervangingsmatrijs is mogelijk een ander documentatiepakket nodig dan voor een matrijs die wordt gebruikt in een productielijn met grote volumes, waar onverwachte stilstand aanzienlijke gevolgen heeft.
Kopers mogen alleen numerieke waarden opgeven als deze worden ondersteund door het goedgekeurde ontwerp, de machinedocumentatie, de productstandaard of een onderling overeengekomen technische vereiste. Het is ongepast om een generieke tolerantie te gebruiken als universele maatstaf voor elke holte en elke blokmachine. Voor een mal die bedoeld is voor een bepaald bestratingsproduct kunnen andere maatvoeringen nodig zijn dan voor een mal die bedoeld is voor een conventioneel metselblok.
Een inkoopteam kan bijvoorbeeld een nominale spouwmaat van 200 mm definiëren en een toegestane variatie van plus of min 0,15 mm specificeren. Dit is een hypothetische illustratie van hoe een vereiste kan worden geschreven, en niet een bewering dat de waarde geschikt is voor elke toepassing. Voordat een dergelijke tolerantie wordt aangenomen, moet de koper rekening houden met de specificaties van het eindproduct, de meetmethode, het productieproces en de aangetoonde capaciteiten van de leverancier.
Nuttige specificatievelden zijn onder meer:
Deze details maken de inkooporder afdwingbaar en verminderen de onzekerheid tijdens de inkomende inspectie. Ze helpen ook een veelvoorkomend inkoopprobleem te voorkomen: na levering ontdekken dat leverancier en koper dezelfde nominale maat verschillend interpreteren.
Prijsvergelijkingen mogen pas beginnen nadat de technische reikwijdte op één lijn is gebracht. Elke leverancier moet dezelfde tekeningrevisie, materiaalvereisten, maattoleranties, inspectieomvang en leveringsvoorwaarden vermelden. Als een leverancier een alternatief materiaal of een alternatieve productiemethode voorstelt, moet de afwijking vóór productie duidelijk worden gedocumenteerd en goedgekeurd. Anders kan de offerte er goedkoper uitzien, omdat deze eisen uitsluit die een andere leverancier heeft opgenomen.
Kopers kunnen een vergelijkingsblad gebruiken dat verplichte vereisten scheidt van optionele services. Verplichte items zijn onder meer machinecompatibiliteit, kritische afmetingen van de holte, gespecificeerd materiaal en eindinspectie. Optionele items kunnen onder meer aanvullende meetrapporten, reserveonderdelen voor slijtage of verbeterde traceerbaarheid zijn. Dankzij dit onderscheid kunnen inkoopteams echte kostenverschillen identificeren zonder technische omissies over het hoofd te zien.
Het is ook nuttig om de responskwaliteit van de leverancier te evalueren. Kan de fabrikant uitleggen hoe kritische afmetingen worden bewerkt en gemeten? Identificeert het onduidelijke tekeningdetails voordat met het werk wordt begonnen? Kan zij het bewijs van conformiteit leveren in plaats van te vertrouwen op mondelinge toezeggingen? Deze vragen helpen bij het beoordelen of de leverancier een gecontroleerd productieproces heeft en het inkooprisico begrijpt.
Voor Fujian Quangong Mold Co., Ltd moeten kopers de feitelijke maatspecificatie, toepasselijke materiaaldetails, bevestiging van de machinecompatibiliteit en overeengekomen inspectiegegevens voor de voorgestelde mal opvragen. Elke fabrikantspecifieke tolerantie, hardheid, doorlooptijd, geschatte levensduur of productiecapaciteit moet worden geverifieerd aan de hand van de huidige technische documentatie en de commerciële offerte. Deze aanpak maakt het mogelijk om de aankoopbeslissing te baseren op bewijs in plaats van op niet-geverifieerde aannames.
Uit een leveranciersevaluatie moet blijken of de matrijs kan worden vervaardigd volgens de goedgekeurde tekening en of conformiteit kan worden aangetoond voordat het onderdeel in productie gaat. Hiervoor is meer nodig dan de vraag of de leverancier over inspectieapparatuur beschikt. Kopers moeten begrijpen welke afmetingen worden gemeten, hoe de metingen worden uitgevoerd, hoe de resultaten worden geregistreerd en wat er gebeurt als een kenmerk buiten de acceptatielimieten valt. Een fabrikant kan geavanceerde meetinstrumenten bezitten, maar nog steeds geen inspectieplan hebben dat tegemoetkomt aan de belangrijkste functionele eisen van de koper.
Voor een Brick Machine Mould begint een praktisch verificatieproces tijdens de offerte en gaat verder via de goedkeuring van de tekening, de productie, de eindinspectie, de levering en de inbedrijfstelling. Hoe eerder een discrepantie wordt ontdekt, hoe gemakkelijker deze kan worden opgelost. Wachten tot de installatie om de montageafmetingen of de geometrie van de holte te controleren, kan vermijdbare vertragingen veroorzaken, vooral wanneer de matrijs specifiek voor de machine van een klant is vervaardigd.
De eerste fase is een technische beoordeling. De koper moet de producttekening, machine-informatie en eventuele bestaande matrijsafmetingen verstrekken die relevant zijn voor de vervanging of aangepaste bestelling. De leverancier moet de documenten controleren op ontbrekende afmetingen, tegenstrijdige toleranties, onduidelijke datums en interfaces die bevestiging vereisen. Als de koper alleen een fysiek monster heeft in plaats van een volledige tekening, moeten de partijen overeenstemming bereiken over het meet- en goedkeuringsproces voordat de productie begint.
Tijdens deze fase moet het inkoopteam het volgende verifiëren:
Deze controles creëren een gemeenschappelijke technische basislijn. Ook verkleinen ze de kans op een geschil waarbij de leverancier beweert de tekening te hebben gevolgd terwijl de afnemer een andere interpretatie van het product of de machine-interface verwachtte.
De meetmethode moet overeenkomen met de geometrie, tolerantie en toegankelijkheid van het kenmerk. Conventionele gekalibreerde meetinstrumenten kunnen voor veel lineaire afmetingen voldoende zijn. Complexere holteprofielen of positionele relaties kunnen gespecialiseerde armaturen, coördinaatmetingen, optische methoden of een andere gevalideerde techniek vereisen. De selectie moet gebaseerd zijn op de vereiste meetonzekerheid en de geometrie van het onderdeel, en niet alleen op de verfijning van de apparatuur.
| Inspectiefase | Items om te verifiëren | Mogelijke methode | Acceptatiebasis |
| Binnenkomend materiaal | Materiaalidentificatie en traceerbaarheid waar nodig | Certificaatbeoordeling en identificatiecontroles | Goedgekeurde materiaalspecificatie |
| Machinale inspectie | Kritische afmetingen van de holte en montagemogelijkheden | Geschikte gekalibreerde meters, micrometers, schuifmaten of speciale armaturen | Goedgekeurde tekeningtoleranties |
| Geometrische inspectie | Vlakheid, parallelliteit, positie en profiel waar gespecificeerd | Geschikte oppervlaktemeting, armaturen of coördinaatmeetapparatuur | Gedefinieerde referentiepunten en geometrische toleranties |
| Montage-inspectie | Passing, uitlijning en interface-afmetingen | Dimensionale controles en gedocumenteerde pasvormverificatie | Goedgekeurde assemblage- en machine-interfacevereisten |
| Eindinspectie | Gespecificeerde kritische kenmerken en zichtbare gebreken | Keuringsrapport met meetresultaten | Overeengekomen acceptatiecriteria |
| Productievalidatie | Afgewerkte blokafmetingen en consistentie | Metingen van representatieve productiemonsters | Eindproductspecificatie en overeengekomen procescondities |
Dit inspectieplan is illustratief en dient aangepast te worden aan het daadwerkelijke ontwerp. Niet elke matrijs vereist coördinaatmetingen, en niet elke afmeting heeft dezelfde inspectiefrequentie nodig. In het plan moet prioriteit worden gegeven aan kenmerken waarvan het falen de installatie kan verhinderen, de productconformiteit kan beïnvloeden of een aanzienlijk operationeel risico kan veroorzaken.
Een nuttig inspectierapport identificeert de revisie van de tekening, het onderdeel- of ordernummer, geïnspecteerde kenmerken, nominale waarden, gemeten waarden, acceptatielimieten, inspectiedatum en meetmethode, indien van toepassing. Als er meerdere gaatjes aanwezig zijn, moet het rapport de gaatjes afzonderlijk identificeren in plaats van alleen een algemeen resultaat te presenteren. Dit helpt de koper te bepalen of de afmetingen consistent zijn over de hele mal en of eventuele lokale afwijkingen verborgen zijn door een gemiddelde.
Inkoopteams moeten zowel zoeken naar ontbrekende metingen als naar mislukte metingen. Een rapport waarin staat dat de mal de inspectie heeft doorstaan, is minder informatief als de geïnspecteerde afmetingen niet worden vermeld of de acceptatiecriteria worden uitgelegd. Op dezelfde manier is een lijst met gemeten waarden moeilijk te interpreteren als het rapport de relevante tekeningrevisie niet identificeert.
Er moet rekening worden gehouden met de meetonzekerheid als de gespecificeerde tolerantie smal is in verhouding tot de mogelijkheden van de meetmethode. Voor een meetresultaat dat dicht bij een acceptatielimiet ligt, kan een vooraf gedefinieerde beslissingsregel nodig zijn, vooral als de gevolgen van het accepteren van een niet-conforme mal substantieel zijn. Kopers en leveranciers moeten het eens worden over de behandeling van grensresultaten voordat de inspectie begint, in plaats van een besluit te nemen nadat er een meningsverschil is ontstaan.
Een niet-conforme afmeting moet worden gedocumenteerd en beoordeeld aan de hand van de goedgekeurde specificatie. Leverancier en afnemer dienen vast te stellen of de afwijking kan worden gecorrigeerd zonder dat dit ten koste gaat van het ontwerp, of nabewerking technisch acceptabel is, of dat de mal vervangen moet worden. Herbewerking mag nooit worden goedgekeurd louter en alleen omdat het onderdeel hierdoor geschikt wordt gemaakt tijdens een informele proef. Bij elke corrigerende actie moeten de vereiste structurele integriteit, functionele relaties en machinecompatibiliteit behouden blijven.
Na correctiewerkzaamheden moeten de aangetaste kenmerken opnieuw worden gemeten en moeten alle gerelateerde afmetingen die gewijzigd zouden kunnen zijn, worden gecontroleerd. Het eindinspectierapport moet de werkelijke staat van het geleverde onderdeel weerspiegelen. Wanneer een afwijking door concessie wordt aanvaard, moet in de goedkeuring het betrokken kenmerk, de toegestane afwijking en eventuele gebruiksbeperkingen worden vermeld. Mondelinge goedkeuring is onvoldoende wanneer de wijziging gevolgen heeft voor de overeengekomen inkoopspecificatie.
Kopers moeten ook vaststellen wie de kosten van correctie, retourvracht, vervanging en bijbehorende vertragingen draagt wanneer een leverancier een niet-conforme matrijs levert. Deze commerciële afspraken kunnen het beste worden vastgelegd in de inkooporder of leveringsovereenkomst voordat de productie begint.
Bij een leveranciersbeoordeling moet rekening worden gehouden met technische competentie, consistentie van de productie, documentatie, communicatie en ondersteuning na verkoop. Het doel is niet om een leverancier de hoogste score te geven voor het grootste aantal certificaten of de meest uitgebreide inspectieapparatuur. Het doel is om vast te stellen of de fabrikant de door de koper gewenste specifieke matrijs op betrouwbare wijze kan leveren.
Een praktijkevaluatie kan vijf gebieden bestrijken.
Als productiecontinuïteit belangrijk is, moeten kopers zich ook afvragen hoe de leverancier omgaat met tekeningrevisies en nabestellingen. Een vervangende mal die maanden later wordt vervaardigd, moet worden gecontroleerd aan de hand van het goedgekeurde ontwerp in plaats van te vertrouwen op een informele herinnering aan de vorige bestelling. Het bijhouden van gecontroleerde tekeningen en inspectiegegevens verkleint het risico op geleidelijke specificatieafwijkingen.
Een eindinspectie vóór verzending kan niet elk aspect van de productieprestaties bewijzen. Installatie en proefproductie bieden een extra mogelijkheid om de interactie tussen matrijs en machine te verifiëren. Het inbedrijfstellingsproces moet de veiligheids- en bedieningsinstructies van de machinefabrikant volgen en moet worden uitgevoerd door gekwalificeerd personeel.
Tijdens de validatie moet het productieteam de installatie, de locatie en montage van de interfaces, de vrije ruimte en het bedieningsgedrag van de matrijs controleren. Representatieve blokken moeten worden gemeten aan de hand van de eindproductspecificatie. Als het productiesysteem meerdere caviteiten heeft, moeten er monsters worden genomen uit verschillende caviteitsposities, zodat lokale verschillen kunnen worden geïdentificeerd.
De resultaten moeten worden vastgelegd samen met de relevante procesomstandigheden, inclusief materiaalpartij, vochtomstandigheden waar gecontroleerd, machine-instellingen en het productietijdstip. Deze informatie helpt een schimmelgerelateerd probleem te onderscheiden van een procesvariatie. Als afmetingen buiten het gespecificeerde bereik vallen, moet het team systematisch onderzoek doen in plaats van onmiddellijk meerdere machine-instellingen tegelijk te wijzigen.
Een succesvolle proef biedt een praktische basis voor daaropvolgende monitoring. Naarmate de productie vordert, kunnen periodieke maatcontroles slijtage of veranderingen in de bedrijfsomstandigheden aan het licht brengen. De frequentie moet het productievolume, de abrasiviteit van het materiaal, het kwaliteitsrisico en de onderhoudsaanbevelingen van de fabrikant weerspiegelen.
Bij het evalueren van Fujian Quangong Mold Co., Ltd moeten kopers deze verificatievereisten vaststellen voordat ze de bestelling plaatsen. Duidelijke verwachtingen ten aanzien van goedkeuring van tekeningen, eindinspectie, corrigerende maatregelen en productievalidatie bieden een betrouwbaardere basis voor aanbesteding dan een algemene verklaring dat de matrijs volgens hoge normen is vervaardigd.
Maatnauwkeurigheid is van belang omdat een matrijs een functioneel onderdeel is binnen een groter productiesysteem. De holtegeometrie beïnvloedt de afmetingen en profielen van afgewerkte blokken, terwijl de montage-interfaces bepalen of deze correct op de beoogde machine kan worden geïnstalleerd. De gevolgen van maatafwijkingen kunnen inconsistente producten, aanvullende inspecties, moeilijke installatie, herbewerking en onnodige productieonderbrekingen zijn. Maatnauwkeurigheid mag echter niet los worden gezien van materiaalkeuze, slijtvastheid, productiekwaliteit, machineconditie en procescontrole.
Voor inkoopteams is de meest effectieve aanpak het vertalen van de productiebehoeften in een gedocumenteerde specificatie voordat de prijzen worden vergeleken. Bevestig de afmetingen van het eindproduct, het machinemodel, de kritische matrijskenmerken, de toepasselijke toleranties, materiaalvereisten en inspectiecriteria. Vraag leveranciers om aan te geven hoe deze eisen zullen worden geverifieerd en vraag om documenten die conformiteit aantonen. Als een numerieke tolerantie belangrijk is, zorg er dan voor dat deze wordt ondersteund door de goedgekeurde tekening en kan worden gemeten met behulp van een geschikte methode.
Fujian Quangong Mold Co., Ltd moet worden overwogen via hetzelfde, op bewijzen gebaseerde aankoopproces. Kopers moeten de feitelijke specificaties van de voorgestelde mal bevestigen, een schriftelijke compatibiliteitsbevestiging verkrijgen, de inspectiedocumentatie bekijken en procedures overeenkomen voor het oplossen van non-conformiteiten. Geen enkel product van een leverancier mag worden geselecteerd uitsluitend vanwege een geadverteerde nauwkeurigheidsclaim of een aantrekkelijke eerste offerte.
Voordat u een inkooporder uitgeeft, moet u een laatste checklist opstellen met daarin de tekeningrevisie, nominale afmetingen, toleranties, materiaalkwaliteit, machine-interfaces, inspectiegegevens, leveringsvoorwaarden en after-salesondersteuning. Als de matrijs bedoeld is voor een productielijn met grote volumes, houd dan rekening met de financiële impact van stilstand en de beschikbaarheid van vervangende componenten als onderdeel van de totale kostenevaluatie. Na installatie valideert u de mal met behulp van representatieve eindproducten en bewaart u de resultaten als basis voor toekomstige kwaliteitsmonitoring.
Als u een nieuwe mal koopt of een bestaande vervangt,neem contact op met onze fabriekom het beoogde bloktype, machinemodel, productafmetingen en bedrijfsvereisten te bespreken. Vraag een technische beoordeling aan van het voorgestelde ontwerp, bevestiging van kritische maatvereisten en een offerte op basis van een overeengekomen inspectieomvang. Het verstrekken van volledige technische informatie aan het begin helpt bij het vaststellen van realistische productieverwachtingen en ondersteunt een transparanter aankoopbesluit. Een goed gespecificeerde Brick Machine Mold is een praktische investering in dimensionale consistentie, productiebetrouwbaarheid en productiecontrole op de lange termijn.
De juiste tolerantie hangt af van de specificatie van het afgewerkte blok, de geometrie van de holte, het machineontwerp, het productieproces en de meetmethode. Kopers moeten de nominale afmetingen en toegestane afwijkingen identificeren voor kritische kenmerken zoals lengte, breedte, diepte, tussenruimte en montage-interfaces van de holte. Geometrische vereisten zoals parallelliteit of positie moeten afzonderlijk worden gespecificeerd wanneer ze de functie beïnvloeden. Er is geen universele tolerantie die geschikt is voor elke mal, dus de koper moet de waarden bevestigen via de goedgekeurde technische tekening en overeenkomen hoe elk kritisch kenmerk zal worden geïnspecteerd.
De afmetingen van de vormholte bepalen de beschikbare geometrie tijdens het vormen, zodat afwijkingen kunnen bijdragen aan variatie in de lengte, breedte, hoogte en profiel van het afgewerkte blok. De relatie is niet altijd één-op-één omdat materiaalvocht, verdichting, trillingen, ontvormen en uitharden ook de uiteindelijke afmetingen kunnen beïnvloeden. Kopers moeten daarom zowel de mal als de representatieve afgewerkte blokken inspecteren. Door metingen op holteniveau te vergelijken met productiemonsters kan worden vastgesteld of een dimensionaal probleem zijn oorsprong vindt in de matrijs, de machine-opstelling of het bredere productieproces.
De koper dient in ieder geval de goedgekeurde technische tekening en een eindinspectierapport op te vragen waarin de overeengekomen kritische afmetingen zijn opgenomen. Afhankelijk van de toepassing en aankoopspecificatie kunnen ondersteunende gegevens bestaan uit materiaalcertificaten, warmtebehandelingsdocumentatie, hardheidsresultaten, geometrische inspectiegegevens en bevestiging van de compatibiliteit van de machine-interface. Rapporten moeten het relevante onderdeel of de relevante bestelling, tekeningrevisie, nominale afmetingen, gemeten waarden, acceptatielimieten en eventuele goedgekeurde afwijkingen identificeren. De documentatie moet conformiteit met de overeengekomen eisen aantonen en niet alleen maar vermelden dat de matrijs de inspectie heeft doorstaan.
Ja. Een mal kan zich aanpassen aan de tekening, terwijl afgewerkte blokken variëren vanwege onstabiel materiaalvocht, inconsistente vulling, ongeschikte verdichtings- of trillingsinstellingen, machineslijtage, ontvormomstandigheden of uithardingsgerelateerde maatveranderingen. Om de oorzaak te achterhalen, meet u de mal, inspecteert u representatieve blokken uit verschillende holtes en registreert u de relevante productieomstandigheden. Als de mal binnen de specificaties blijft, onderzoek dan het proces voordat u een vervanging bestelt. Als een kritisch malkenmerk buiten de tolerantie valt, documenteer dan de afwijking en bepaal of correctie of vervanging nodig is.
Vergelijk leveranciers met dezelfde goedgekeurde tekeningen, materiaalvereisten, toleranties, inspectieomvang, machinecompatibiliteitscriteria en leveringsvoorwaarden. Bekijk het bewijs dat elke leverancier kan leveren voor maatconformiteit, productiecontrole, traceerbaarheid van materialen waar nodig, en procedures voor corrigerende maatregelen. Houd ook rekening met de installatie-inspanning, de verwachte onderhoudsvereisten, de beschikbaarheid van vervangende onderdelen, de doorlooptijd en de commerciële voorwaarden voor niet-conforme producten. De laagste prijsopgave is niet noodzakelijkerwijs de minst dure optie gedurende de levensduur van de matrijs, maar een hogere prijs is alleen gerechtvaardigd als de extra technische of commerciële waarde door bewijsmateriaal wordt ondersteund.


